
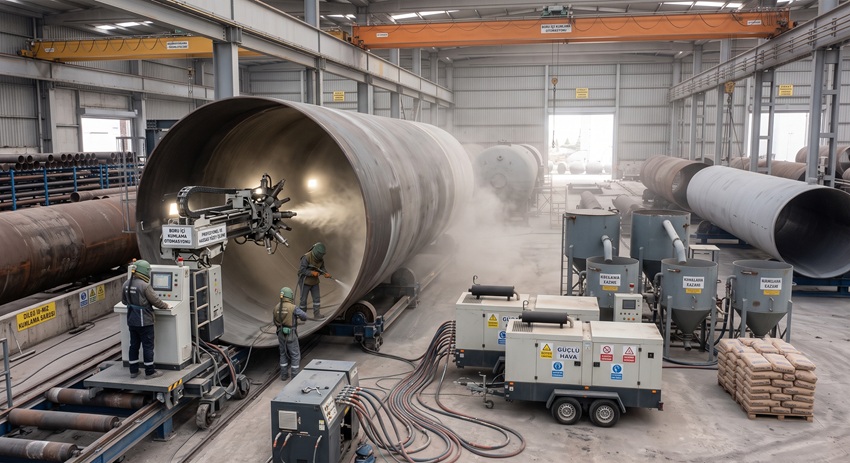
Boru İçi Kumlama, rafineriler, petrokimya tesisleri, enerji santralleri, su arıtma tesisleri ve doğalgaz boru hatları gibi devasa endüstriyel altyapıların kalbini oluşturan kapalı transfer sistemlerinin, iç cidarlarında oluşan ağır korozyon, tortu, kireç, tufal ve kimyasal birikintilerden tamamen arındırılmasını sağlayan ileri düzey bir yüzey hazırlığı işlemidir. Bir sanayi tesisinin damarları olarak nitelendirebileceğimiz boru hatları, içinden geçen akışkanın türüne, basıncına, sıcaklığına ve kimyasal agresifliğine bağlı olarak zamanla içten içe çürümeye başlar. Dışarıdan bakıldığında sapasağlam görünen devasa bir çelik boru hattı, eğer iç kısmında doğru bir yalıtım ve yüzey koruması yapılmamışsa, kısa süre içinde mikroskobik çukurcuk korozyonlarına (pitting) yenik düşerek delinebilir. Bu telafisi imkansız sızıntıları, basınç kayıplarını ve çevre felaketlerini önlemenin ilk mühendislik kuralı, borunun içine girip onu moleküler düzeyde temizlemektir.
Dışarıdan yapılan standart kumlama işlemlerinin aksine, kapalı bir silindirin içine müdahale etmek, hem akışkanlar mekaniği hem de ekipman teknolojisi açısından çok daha zorludur. Düz bir yüzeye tabancayı tutup kumu püskürtmek nispeten standart bir işlemken, metrelerce uzunluktaki dar bir tünelin içini, hiçbir kör nokta kalmayacak şekilde, 360 derece homojen bir pürüzlülükle temizlemek, ancak yüksek mühendislik ve özel robotik veya pnömatik sistemlerle mümkündür. TamYap olarak bizler, bu görünmeyen ama endüstrinin can damarı olan yüzeylerdeki riskleri sıfıra indirmek için, en son teknolojiye sahip ekipmanlarla korozyon kontrolü sağlıyoruz.
Boru İçi Kumlama
Boru İçi Kumlama teknolojisinin temel çalışma prensibi, basınçlı hava ile itilen özel aşındırıcı granül partiküllerinin, boru içine sürülen döner kafalı (spin blast) nozullar aracılığıyla merkezkaç kuvveti yaratılarak iç cidarlara şiddetle çarptırılmasıdır. İşlem yapılacak borunun iç çapına uygun olarak seçilen özel kumlama arabaları (carriage) veya kılavuz aparatlar, hava basıncının yarattığı itme gücüyle borunun içinde belirli bir hızda geri çekilir veya ileri itilir. Merkezdeki döner kafa hızla kendi etrafında dönerken, püskürtülen çelik grit, alüminyum oksit veya granat kumu, iç yüzeydeki her bir milimetrekareyi aynı oranda döver.
Bu homojen dövme işlemi, metalin yüzeyinde sadece pası ve kiri temizlemekle kalmaz, aynı zamanda uygulanacak olan boyanın metale dişleyebilmesi için gerekli olan spesifik yüzey pürüzlülüğü (ankraj profili) değerini oluşturur. Eğer boru içi kumlama esnasında cihaz çok hızlı çekilirse yüzeyde temizlenmemiş çizgiler (gölgeler) kalır; çok yavaş çekilirse metal gereksiz yere aşınır ve incelir. Bu nedenle operasyonu yönetecek olan operatörün tecrübesi, kullanılacak hava debisi (CFM) ve kompresör kapasitesi sistemin kusursuz çalışması için en önemli parametrelerdir.
Çelik Boru İçi Kumlama ve Standardizasyon Süreçleri
Çelik malzemeler, içinden su, ham petrol, asit veya yüksek sıcaklıkta buhar geçtiğinde kimyasal olarak oksitlenmeye, yani paslanmaya son derece müsaittir. Çelik boru içi kumlama, malzemenin bu zayıf noktasını ortadan kaldırmak için, uluslararası alanda kabul görmüş SA 2.5 standardı veya daha agresif akışkanlar için SA 3 (beyaz metal) kalitesine ulaşana dek sürdürülür. Bu kalite derecesi, içerideki tüm eski hadde kabuklarının (mil scale), cürufların ve karbon kalıntılarının yüzde yüz oranında temizlendiği, metalin orijinal gümüşi mat rengine kavuştuğu anlamına gelir.
Boru İçi Pas Temizleme: Korozyonu Kökünden Kazımak
Zamanla oluşan ve borunun içine bir kanser gibi yayılan pas dokusu, sadece fırçalama veya asit yıkama ile tam olarak giderilemez. Boru içi pas temizleme işleminde, kumlama partikülleri pasın oluşturduğu mikroskobik kraterlerin içine girerek orada hapsolmuş oksitlenmiş demir tozlarını yerinden söker. Özellikle su şebekelerinde ve yangın hidrant hatlarında bu pas temizliği hayati bir öneme sahiptir. Temizlenmeyen pasın üzerine atılacak herhangi bir kaplama, kısa süre sonra pasın içeriden dışarıya doğru (kusma yaparak) boyayı patlatmasına neden olacaktır.
Endüstriyel Boru İçi Kumlama İşleri Nasıl Organize Edilir?
Metrelerce uzanan, bazen toprak altına gömülmeden önce şantiyede bekleyen, bazen de doğrudan atölye ortamında işlenen devasa hatlarda Endüstriyel boru içi kumlama, lojistik bir operasyondur. Bu tür büyük projelerde, yüksek debili seyyar vidalı kompresörler, nem alıcı cihazlar (dehumidifier) ve devasa toz toplama filtreleri kullanılır. İçerideki kumlama işlemi sırasında inanılmaz bir toz ve basınç açığa çıkar; bu atıkların borunun bir ucundan güçlü vakumlarla çekilip bertaraf edilmesi, içeride toz birikmesini engeller.
Büyük çaptaki Boru içi kumlama işleri sırasında karşılaşılan en büyük zorluk, borunun içindeki atmosferik şartların kontrolüdür. Kumlama bittiğinde çelik tamamen çıplak ve savunmasız kalır. Havadaki bağıl nem oranı yüksekse, borunun içi sadece birkaç saat (hatta bazen dakikalar) içinde havadaki nemle reaksiyona girerek “flaş paslanma” (flash rust) adı verilen sararmaya maruz kalır. Bunu engellemek için TamYap mühendisleri, boru içine sürekli olarak şartlandırılmış, kuru ve sıcak hava basarak çiğ noktasını (dew point) güvenli seviyede tutarlar.
İç Boru Kumlama Sürecinin Akışkan Dinamiğine Etkisi
Mühendislik dünyasında İç boru kumlama sadece korozyonu önlemek için değil, aynı zamanda akışkan dinamiği açısından verimliliği artırmak için de yapılır. İçi paslı, kireç bağlamış veya tortulu bir borunun iç yüzey sürtünme katsayısı son derece yüksektir. İçinden geçen petrolü, gazı veya suyu itmek için çalışan pompalar, bu sürtünmeyi yenebilmek adına çok yüksek miktarda elektrik ve enerji harcarlar.
Kumlama yapılarak pürüzsüzleştirilen ve ardından epoksi ile kaplanan hatlarda sürtünme katsayısı dramatik bir şekilde düşer. Laminar akış sağlanır. Uzun vadede bu durum, tesisin pompa bakım maliyetlerini ve enerji faturalarını milyonlarca lira aşağı çeker. Bir başka deyişle, bu işleme ayrılan bütçe, tesisin enerji tasarrufundan kısa sürede kendisini amorti eder.
Boru İçi Kumlama ve Boyama: Bütünleşik Koruma Sistemi
Sektördeki altın kural şudur: Kumlama, boyama işlemi için sadece bir zemin hazırlar. Boru içi kumlama ve boyama, arasına zaman ve kir girmemesi gereken, birbirine entegre uygulanması şart olan teknik bir bütündür. Kumlanmış ve test edilmiş boru içleri, vakumla tamamen tozlardan arındırıldıktan sonra, döner kafalı boya püskürtme sistemleri (internal pipe coater) ile kaplanır.
Bu aşamada, içinden geçecek sıvının kimyasına uygun olarak %100 solventsiz epoksi astar, fenolik epoksiler veya içme suyu hatları için sağlığa zararsız (food-grade) özel boya sistemleri tercih edilir. Döner boya kafası boru içinde ilerlerken, belirlenen mikron kalınlığında boyayı merkezkaç kuvvetiyle cidarlara kusursuzca sıvar. Boya kuruduktan sonra, borunun içinde hiçbir mikro delik (pinhole) veya boyanmamış yüzey kalmadığından emin olmak için yüksek voltajlı “Holiday Dedektörü” (çatlak test cihazı) ile son kontroller yapılır.
Boru İçi Kumlama Firmaları Arasında TamYap Farkı
Günümüz endüstrisinde, yüksek basınçlı hava ve ağır iş makineleri gerektiren bu operasyonları üstlenecek birçok firma bulunabilir. Ancak Boru içi kumlama firmaları arasında bir tercih yaparken, müteahhit firmanın mühendislik bilgisi, saha tecrübesi ve kullandığı ekipmanın teknolojisi büyük önem taşır. Kapalı bir borunun içini göremezsiniz; bu yüzden işi yapan firmanın kalitesine, dürüstlüğüne ve kullandığı teknolojik test cihazlarına (iç yüzey kameraları, boroskoplar) güvenmek zorundasınız.
TamYap olarak, yıllardır endüstriyel zemin kaplamaları, kumlama ve ağır sanayi korozyon kontrolü alanında elde ettiğimiz sarsılmaz tecrübeyi boru hatlarınıza taşıyoruz. İş sağlığı ve güvenliği prensiplerini her şeyin üstünde tutuyor, operatörlerimizi en zorlu şantiye şartlarına uygun olarak tam donanımlı ve sertifikalı olarak sahaya sürüyoruz. İşin büyüklüğü veya borunun çapı (ister 2 inç ister 120 inç olsun) ne olursa olsun, TamYap kalitesi uluslararası standartlardan asla taviz vermez.
Güvenilir ve Nitelikli Boru İçi Kumlama Hizmeti
TamYap’tan alacağınız Boru içi kumlama hizmeti, sadece bir temizlik operasyonu değil, aynı zamanda detaylı bir raporlama ve kalite kontrol sürecidir. Boru içi kumlama işlemine başlamadan önce, mevcut borunun et kalınlığı ultrasonik cihazlarla ölçülür. Korozyonun boruya ne kadar zarar verdiği tespit edilir. İşlem sonrasında ise sağlanan profil değerleri (mikron bazında) ve yüzeydeki toz ve tuz oranları dijital ortamda raporlanarak proje sahibine teslim edilir. Bu şeffaflık, işimizin kalitesinin en büyük teminatıdır.
Boru İçi Kumlama Fiyatları Nasıl Belirlenir?
Yatırımcılar, proje müdürleri ve satın alma departmanları için işin teknik boyutu kadar bütçesi de önemlidir. Ancak Boru içi kumlama fiyatları, standart bir metrekare hesabından ziyade, borunun boru çapı, toplam metrajı, hat üzerindeki dirsek (elbow) ve vana bağlantılarının yoğunluğu gibi birçok kritere göre hesaplanan dinamik bir maliyet tablosuna sahiptir.
Fiyatlandırmayı etkileyen bir diğer önemli faktör ise borunun mevcut durumudur. Yıllarca deniz suyu basılmış ve içi midye kabukları, kireç tabakaları ile dolmuş eski bir boruyu temizlemek için harcanacak süre, işçilik ve aşındırıcı sarfiyatı; yeni imalattan çıkmış sadece yüzeyinde ince bir hadde kabuğu olan çelik boruya göre çok daha yüksektir. Ayrıca, operasyonun sahada (mobil olarak) mı yoksa bizim kumlama tesislerimizde mi yapılacağı da Boru içi kumlama fiyatları üzerinde doğrudan belirleyicidir.
TamYap olarak vizyonumuz; kaliteden, güvenlikten ve mühendislik biliminden asla taviz vermeden, proseslerimizi optimize ederek sizlere en şeffaf, rekabetçi ve yatırımınızın karşılığını fazlasıyla veren çözümler sunmaktır. Ucuz işçilik ve yetersiz ekipmanla yapılan bir Boru İçi Kumlama işlemi, borunun içinde korozyon bırakarak boyanın dökülmesine ve ilerleyen yıllarda boru hattının tamamen değişmesine neden olacak milyarlarca liralık zararlara yol açabilir. Tesisinizin damarlarını tıkanıklıktan ve çürümekten korumak, üretiminizi güvence altına almak ve uzman mühendis kadromuzdan projenize özel ücretsiz keşif ve bütçelendirme talep etmek için TamYap ile hemen iletişime geçebilirsiniz.